Kurz erklärt: Auswahl und Bestellung
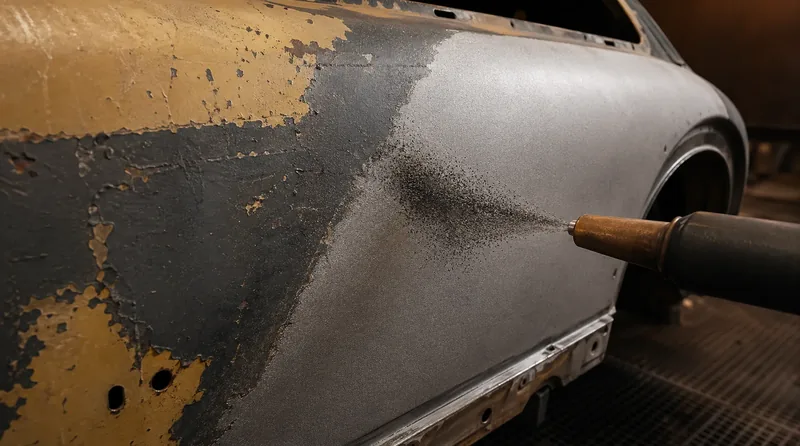
Stahl entlacken und Metall entlacken durch Strahlen trägt Lack und Rost in einem Arbeitsgang ab und hinterlässt ein Profil, auf dem die neue Beschichtung haftet; Abbeizen, Schleifen und Trockeneis lassen Rost und Profil weitgehend unberührt.
- Strahlmittel zum Entlacken: 0,2–0,8 mm für normale Lackaufbauten auf Stahl, 0,2–1,4 mm für dicke Altlacke und Pulverbeschichtung, 0,2–0,5 mm für dünnes Blech; Aluminium und Edelstahl nur, wenn Eisenkontamination unkritisch ist.
- Richtwerte für Schlacke-Strahlmittel auf Stahl im Druckstrahlen: 40–58 kg je m² bis Sa 2 bis Sa 2½ (Herstellertabellen); ein Sack mit 25 kg reicht im Freistrahlen für etwa 0,4–0,6 m².
Unser Strahlmittel zum Entlacken ist Kupferschlacke: scharfkantiges Schlacke-Granulat, Mohs-Härte 6–7, maximal 1 % freie kristalline Kieselsäure (technisches Datenblatt). Es gibt acht Körnungen im Sack mit 25 kg sowie in 5, 10 und 15 kg. Zum Stahl entlacken sind vor allem 0,2–0,8 mm und 0,2–1,4 mm relevant; die Körnung richtet sich nach Schichtdicke und Blechstärke, nicht nach der Farbe des Lacks.
Lack entfernen Metall: wann Strahlen die richtige Methode ist
Es gibt vier gängige Wege, Lack von Metall zu entfernen: chemisch abbeizen, mechanisch schleifen oder bürsten, thermisch mit Heißluft oder Trockeneis und abrasiv strahlen. Abbeizer lösen den Lack, lassen aber Rost und Zunder stehen und hinterlassen eine glatte Fläche, die vor dem Lackieren ohnehin angeraut werden muss. Schleifen funktioniert auf ebenen Flächen, kommt aber in Sicken, Falze und Schweißnähte nicht hinein und erzeugt bei dünnem Blech Hitze. Trockeneis entfernt lose Schichten rückstandsfrei, aber festen Lack und Rost nur langsam und ohne Profil. Strahlen ist die Methode, wenn Lack und Rost gleichzeitig weg müssen, wenn das Teil Konturen hat und wenn danach eine neue Beschichtung haften soll – also bei Fahrwerksteilen, Rahmen, Haltern, Toren, Geländern, Stahlmöbeln und Karosserieblech. Es ist nicht die Methode für dünnwandige Aluminiumteile, verchromte Oberflächen oder Blech, das nach dem Entlacken poliert bleiben soll.
Stahl entlacken bis Sa 2½: das Ziel benennen
Wer Stahl entlacken will, sollte das Ergebnis benennen können. DIN EN ISO 8501-1 beschreibt die Reinheitsgrade gestrahlter Stahloberflächen: Sa 1 (leichtes Strahlen, lose Schichten weg), Sa 2 (gründlich, fest haftende Reste erlaubt), Sa 2½ (sehr gründlich, nur noch leichte Schattierungen) und Sa 3 (metallisch rein). Für Grundierungen auf Fahrzeug- und Stahlbauteilen ist Sa 2½ der übliche Anspruch; Lackhersteller nennen den geforderten Reinheitsgrad im technischen Merkblatt der Grundierung. Der Unterschied zwischen Sa 2 und Sa 2½ kostet spürbar Zeit und Strahlmittel: Herstellertabellen nennen für Schlacke auf Stahl mit 6-mm-Düse etwa 10 m² pro Stunde und 40 kg je m² bis Sa 2, aber nur 5 m² pro Stunde und 58 kg je m² bis Sa 2½ (Schmidt Sandstrahltechnik, Hintergrundwissen 2026). Planen Sie das Ziel vor dem ersten Sack.
Strahlmittel zum Entlacken: Körnung nach Schichtdicke und Blechstärke
Die Körnung entscheidet über Abtrag und Oberfläche. 0,2–0,8 mm ist das Strahlmittel zum Entlacken für normale Aufbauten aus Grundierung, Füller und Decklack auf Stahl ab etwa 1 mm Blechstärke: zügiger Abtrag, gleichmäßiges Profil, auf dem Grundierung sauber haftet. 0,2–0,5 mm nehmen Sie für dünnes Karosserieblech, Sichtflächen und Teile, die nach dem Entlacken nur gespachtelt und gefüllert werden. 0,2–1,4 mm oder 0,5–1,4 mm sind richtig, wenn mehrere alte Lackschichten, Unterbodenschutz oder Pulverlack auf massivem Stahl sitzen – mehr Masse pro Korn, mehr Abtrag, aber auch ein tieferes Profil, das mit Füller ausgeglichen werden muss. Gröber als 1,4 mm ist zum Entlacken nicht sinnvoll. Dazu die Düsenregel aus den Herstellerunterlagen: Düsendurchmesser mindestens das Vierfache des größten Korns, also ab etwa 3,5 mm für 0,2–0,8 mm und 6 mm für 0,2–1,4 mm.
Pulverbeschichtung und dicke Altlacke entfernen
Pulverbeschichtung ist zäh und elastisch, laut Herstellerangaben für Pulverlacke typischerweise 60 bis 120 Mikrometer dick; sie lässt sich strahlen, aber deutlich langsamer als Nasslack. Planen Sie gegenüber einem normalen Lackaufbau spürbar mehr Zeit und Strahlmittel ein, und nehmen Sie eine Körnung ab 0,2–1,4 mm auf massiven Teilen. Auf dünnem Blech wird Pulverlack besser chemisch oder thermisch abgelöst und anschließend nur kurz zum Anrauen gestrahlt. Dicke Altlacke mit vielen Schichten, wie an alten Toren oder Landmaschinen, verhalten sich ähnlich: Erst mit grober Körnung die Masse abtragen, dann mit 0,2–0,8 mm das Profil vereinheitlichen. Kontrollieren Sie zwischendurch an einer ausgeblasenen Stelle, ob Sie schon auf Stahl sind; Grundierungen in Rot- oder Grautönen sehen auf den ersten Blick wie Rost oder Metall aus.
Metall entlacken an dünnem Blech: Verzug vermeiden
Beim Metall entlacken an Karosserieblech unter 1 mm Stärke ist Verzug das eigentliche Risiko: Jedes Korn verdichtet die Oberfläche minimal, bei großen ebenen Flächen summiert sich das zu Beulen, die sich nicht zurückbiegen lassen. Dagegen hilft feine Körnung (0,2–0,5 mm), ein flacher Anstellwinkel von etwa 45 Grad, größerer Abstand, niedriger Druck und ständige Bewegung der Düse. Türen, Hauben und Dächer strahlt man nur an Kanten, Falzen und Rostnestern und entlackt die großen Flächen chemisch oder mit dem Exzenterschleifer. Rahmen, Achsen, Halter, Innenbleche und Verstärkungen sind dagegen unproblematisch. Eine Probefläche an einem Reparaturblech zeigt in einer Minute, ob Druck und Körnung zu Ihrem Teil passen.
Fahrzeugteile
Entlackungsaufgaben am Fahrzeug sind der häufigste Grund, Strahlmittel zu kaufen: Fahrwerksteile vor dem Pulverbeschichten, Rahmen vor dem Neuaufbau, Halter, Träger, Felgen, Anhängerchassis, Karosserieteile vor dem Spachteln. Die Reihenfolge ist immer gleich: Teil demontieren, Lager, Gewinde und Passflächen abkleben oder verschließen, Fett und Unterbodenschutz grob entfernen, strahlen, ausblasen, prüfen, am selben Tag grundieren. Gummilager und Buchsen werden vor dem Strahlen ausgepresst – das Korn zerstört sie. Für Aluminiumteile wie Motorhalter, Ventildeckel oder Alufelgen ist unser Strahlmittel nicht gedacht; das Datenblatt schließt Aluminium, Edelstahl und Chrom aus, wenn Eisenkontamination vermieden werden muss.
Düse, Luftbedarf und Materialverbrauch
Drei Zahlen entscheiden, ob das Entlacken zu Hause funktioniert. Erstens die Luft: Eine 3-mm-Düse braucht bei 6 bar etwa 0,5 m³ pro Minute, eine 4,5-mm-Düse 1,1 m³, eine 6-mm-Düse 2,05 m³ (Düsentabelle Schmidt Sandstrahltechnik). Ein Kompressor muss diese Menge dauerhaft liefern, nicht nur ansaugen. Zweitens die Fläche: Messen Sie die zu entlackende Fläche grob aus, Innenseiten und Rückseiten mitgerechnet. Drittens der Verbrauch: 40–58 kg Schlacke je m² Stahl im Druckstrahlen ohne Rückführung. Ein Rahmen eines Kleinwagens mit rund 3 m² abgewickelter Fläche braucht damit fünf bis sieben Säcke zu 25 kg; ein Paar Querlenker mit 0,3 m² kommt mit einem Sack aus. In einer Kabine mit Rückführung sinkt der Bedarf deutlich, weil das Korn mehrfach umläuft.
Nach dem Entlacken: Oberfläche sofort schützen
Blanker Stahl ohne Beschichtung läuft bei feuchter Luft innerhalb weniger Stunden an. Direkt nach dem Strahlen das Teil mit trockener Druckluft ausblasen, Staub mit Silikonentferner abnehmen und am selben Tag grundieren – mit einer Grundierung, die für gestrahlten Stahl freigegeben ist (Epoxid- oder Zinkstaubgrundierung sind die üblichen Systeme, das Merkblatt der Grundierung nennt den passenden Reinheitsgrad und die Rautiefe). Teile, die nicht sofort weiterverarbeitet werden, trocken lagern und vor dem Grundieren kurz nachstrahlen. Nicht mit bloßen Händen anfassen.
Arbeitsschutz: Altlack, Staub, Entsorgung
Beim Entlacken entsteht Staub aus Strahlmittel und Lack. Alte Beschichtungen können Blei, Chromate oder andere Schwermetallpigmente enthalten; der Staub ist dann nicht nur lästig, sondern gesundheitsschädlich. Für Strahlarbeiten schreibt die DGUV Regel 100-500, Kapitel 2.24, Atemschutzgeräte vor, dazu Augenschutz, Handschuhe und geschlossene Kleidung; im Freien auf Nachbarn und Windrichtung achten. Strahlmittel dürfen nach derselben Regel höchstens 2 Gewichtsprozent freie kristalline Kieselsäure enthalten – unser Material liegt laut Datenblatt bei maximal 1 %. Gebrauchtes Strahlmittel mit Lackresten ist Abfall; die Einstufung hängt von den entfernten Schichten ab. Trocken in Säcken sammeln und mit dem Entsorger klären.